- Funcionalidades
- INDUSTRIAS
- SERVICIOS
- RECURSOS
-
-
- Base de conocimientos de fabricación
- ¿Qué es Smart Factory MOM?
- Guía de gestión de operaciones de fabricación (MOM) 101
- ¿Qué es un Sistema de Ejecución de Manufactura (MES)?
- Guía definitiva para la programación de la producción manufacturera
- Planificación y Programación Avanzadas: Guía 101
- ¿Qué es OEE en fabricación y cómo se puede mejorar?
- ¿Qué es la manufactura conectada?
- Base de conocimientos de fabricación
-
-
- COMPAÑÍA
- AGENDAR DEMO

- Funcionalidades
- INDUSTRIAS
- SERVICIOS
- RECURSOS
-
-
- Base de conocimientos de fabricación
- ¿Qué es Smart Factory MOM?
- Guía de gestión de operaciones de fabricación (MOM) 101
- ¿Qué es un Sistema de Ejecución de Manufactura (MES)?
- Guía definitiva para la programación de la producción manufacturera
- Planificación y Programación Avanzadas: Guía 101
- ¿Qué es OEE en fabricación y cómo se puede mejorar?
- ¿Qué es la manufactura conectada?
- Base de conocimientos de fabricación
-
-
- COMPAÑÍA
- AGENDAR DEMO
¿Qué es OEE en fabricación y cómo se puede mejorar?
Navegar a la sección

Introducción
En un mundo de mercados globales y competitivos basados en una competencia continua, comprender el desempeño de una empresa se vuelve crucial para encontrar caminos de mejora. Para ello, la mejor brújula que le indica el rumbo que está tomando es, sin duda, el OEE (overall equipment effectiveness) o en español, eficiencia general de los equipos. El OEE es el indicador clave por excelencia en manufactura y responde a preguntas esenciales como OEE qué significa y cómo puede mejorar su proceso productivo.
Toda industria manufacturera moderna busca continuamente alcanzar la máxima eficiencia y productividad, lo que resulta crucial. Es aquí donde el OEE en la fabricación sirve como reflejo y métrica esencial, ayudando a las organizaciones a analizar, comprender, definir áreas de mejora en el rendimiento de sus procesos de producción.
En pocas palabras, OEE mide la eficacia de las operaciones de fabricación, basado en tres pilares: disponibilidad, rendimiento y calidad.
¿Qué es un OEE?
Creado por Seiichi Nakajima como parte de su metodología TPM (Total Productive Maintenance), el término OEE es una abreviatura de “efectividad general del equipo” y se considera una métrica esencial en la industria para medir la efectividad de la ejecución de los procesos de fabricación.
En términos generales, el OEE para fabricación es un indicador clave de desempeño (KPI), expresado como un porcentaje. Se obtiene multiplicando los ratios de los pilares de evaluación: Disponibilidad, Rendimiento y Calidad.

Disponibilidad de OEE
Mide el porcentaje de tiempo programado en que el equipo está disponible para funcionar. Analice el tiempo de inactividad.

Rendimiento OEE
Evalúa el funcionamiento de la máquina cuando está en funcionamiento. Resalta el tiempo y la velocidad del ciclo.

Calidad OEE
Considera la proporción de productos buenos producidos en comparación con el total de productos. Aborda las tasas de defectos y desechos.
¿Por qué la OEE (eficacia general del equipo) en la fabricación es importante?
Toda empresa debe comprender la importancia del OEE como un indicador de la salud y eficiencia de sus procesos. Utilizar este indicador en la fabricación permite conocer la definición de OEE en un contexto práctico, obteniendo una visión integral del estado general de producción
Tenga en cuenta los siguientes puntos OEE relevantes:
"Lo que no se mide no se puede mejorar. Lo que no se mejora siempre se degrada."
- William Thomson Kelvin
- William Thomson Kelvin

Como KPI
- El OEE funciona como un informe de sus condiciones de eficiencia reales comparadas con las máximas posibles.
- Te proporciona una relación maestra entre el valor planificado de mi desempeño y el valor real, utilizando tres pilares.

Como Calcular/Métrico
- Le proporciona una medida de relación expresada en el ratio de su proceso en función del rendimiento actual frente al máximo rendimiento posible disponible.
- Facilita el análisis de áreas de oportunidad y puntos de dolor o conflicto en los procesos de cualquier organización, independiente del tipo de proceso manufacturero o industria.

Como valor indicativo del proceso
- Le da una medida comparativa de su desempeño frente al valor de una empresa de clase mundial deseable (85%).
- Le proporciona un punto de partida y una base para medir el progreso de su proceso en términos de mejora del proceso.

Como KPI financiero
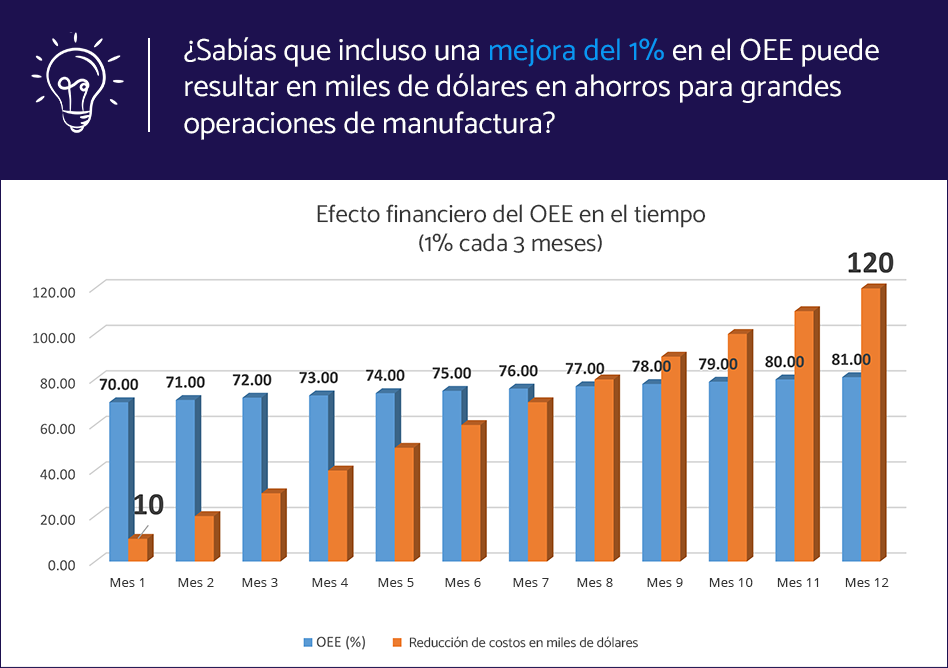
- El uso de OEE no se limita al desempeño; puede utilizarse como una perspectiva financiera procesable utilizando dólares en lugar de porcentajes, obteniendo un enfoque financiero de las consecuencias de las ineficiencias que afectan la rentabilidad.
- La comprensión universal a través de la conversión de porcentajes a valores monetarios hace que la OEE sea identificable y procesable para todos los involucrados.
Beneficios de mejorar la OEE desde el punto de vista de procesos y finanzas

Reducción de costes
Una mayor eficiencia reduce los costos operativos al reducir el tiempo de inactividad, desperdicio y reproceso. Si cree que la OEE es solo un indicador de proceso, considere que, en muchas industrias, una pérdida del 1 % de OEE para fabricación puede representar grandes sumas de dinero.

Mayor productividad
Mejorar el OEE en la fabricación permite aumentar el rendimiento utilizando los mismos recursos. El beneficio de mejorar la OEE puede reflejarse en hacer más (producir mejor y con mayor volumen y calidad) con menos (menos tiempo, esfuerzo, costes y errores).

Ventaja competitiva
Las empresas con un OEE medio a alto entregan productos de alta calidad sin retrasos, aumentando su competitividad en el mercado y mejorando la satisfacción del cliente
Contáctenos hoy para obtener más información sobre cómo podemos ayudarlo a implementar y capacitarse en el uso de nuestra solución Smart Factory MOM. Confíe en nosotros para superar cualquier obstáculo en su camino hacia la optimización de la fabricación.
¿Cómo mejorar la OEE en la fabricación?
Toda empresa quiere mejorar y tener un mayor nivel de OEE, aunque esta mejora implique un balance entre pérdidas y costes, pero ¿por dónde empezar y cómo hacerlo? Para lograr un mayor nivel de OEE en su empresa, le recomendamos utilizar una sencilla metodología desglosada en 4 sencillos pasos:
Paso 1: Evalúe su OEE actual con las herramientas y los datos disponibles
Antes de implementar cualquier iniciativa de mejora, un paso fundamental es evaluar su OEE actual utilizando las herramientas y los datos que ya tiene. Esta evaluación inicial le ayudará a establecer una línea de base de rendimiento al brindarle una imagen clara de qué tan bien se desempeñan actualmente su equipo y su proceso.
En otras palabras, mida y analice su OEE (eficacia general del equipo) actual y establezca su línea base o punto de partida. Esto se puede hacer evaluando la disponibilidad, el rendimiento y la calidad por separado como pilares de la OEE.
Desglose los componentes de la OEE (disponibilidad, rendimiento, calidad) para identificar áreas específicas de mejora. Esto garantiza acciones enfocadas en lugar de enfoques generales.
Tener una medida inicial le permitirá:
- Identificar ineficiencias.
- Tener un punto de partida claro para mejoras específicas.
- Tener una referencia comparativa (presente-futuro).
- Sentar las bases para mejoras específicas en el futuro.
¿Cómo calcular OEE?
Conozca los pasos exactos para calcular la efectividad general del equipo (OEE) en nuestra guía detallada.
A menudo se puede lograr usando Software OEE, soluciones que brindan datos en tiempo real sobre el rendimiento de las máquinas, el tiempo de inactividad y los problemas de producción. Esto le permite ver dónde se producen las pérdidas y tomar decisiones más rápidamente.
Paso 2: Comprenda su índice OEE actual
Una vez que tenga el estado actual de tu OEE, es fundamental interpretar correctamente el valor obtenido. Como métrica global, el OEE proporciona una visión general del desempeño de su proceso, mientras que cada uno de sus pilares revela cómo contribuyen y afectan su evaluación final. Para comprender mejor el significado del OEE obtenido, utilice la siguiente tabla simplificada de ratios de OEE:
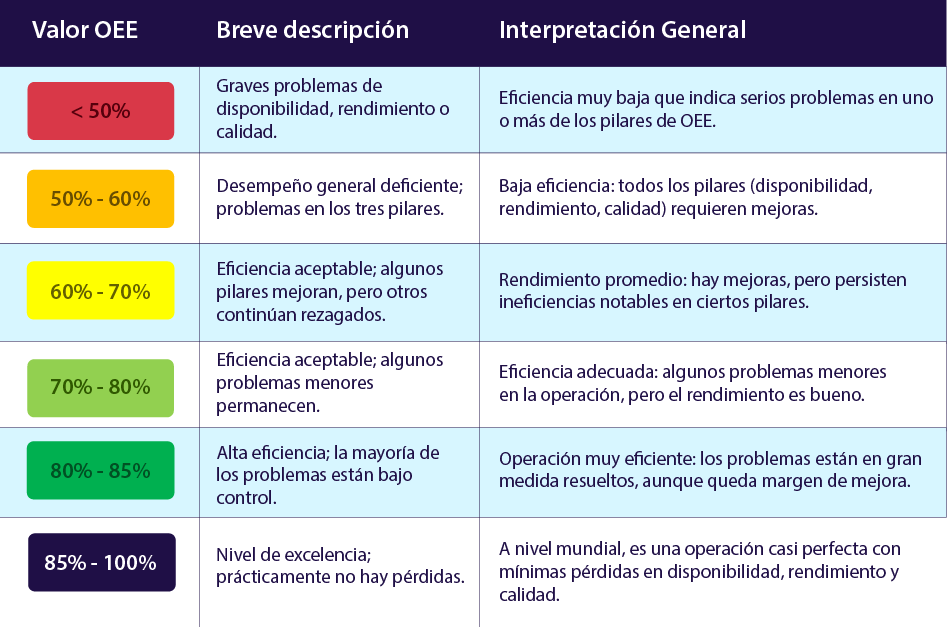
Si su índice de OEE se encuentra en un rango medio a muy bajo, el primer paso debe ser identificar cuál de los tres pilares de OEE (disponibilidad, rendimiento o calidad) tiene el valor más bajo y contribuye más a la ineficiencia general. Este pilar o pilares deben ser su prioridad inmediata de mejora, ya que representan el eslabón más débil de toda su operación.
Enfóquese en este pilar de bajo rendimiento y tome medidas específicas, analizando las causas fundamentales de la ineficiencia. Algunos ejemplos:
a. Los problemas de disponibilidad surgen (muchas veces) debido a frecuentes paradas no planificadas, tiempos de cambios prolongados o retrasos en el mantenimiento.
b. Los problemas de rendimiento pueden deberse (en general) a máquinas que operan por debajo de sus velocidades de diseño, presentan micro-paradas o ciclos lentos. Los problemas de calidad pueden deberse a tasas elevadas de defectos, exceso de desechos o retrabajos frecuentes.
Cuando utiliza este enfoque de centrarse en el pilar específico que tiene un rendimiento inferior, ofrece mejores beneficios y resultados más claros, como:
- Tomar medidas precisas y enfocadas para mejorar su OEE general.
- Evitar dispersar esfuerzos y recursos en áreas no prioritarias.
- Abordar directamente los factores más críticos que afectan la eficiencia de producción.
Estar en un rango cómodo puede llevar a que tu empresa pierda el foco en optimizar aún más. Lo ideal es trabajar para aumentar la consistencia en todos los pilares y eliminar esas “pequeñas fugas” que limitan el avance hacia niveles de OEE más altos.
Si su OEE se encuentra en este rango, su producción es relativamente eficiente, aunque todavía existe un margen considerable de mejora. Aunque el índice sea bueno, es importante no caer en la complacencia y continuar impulsando rendimiento superior y una mejora continua.
Estar en un rango cómodo puede llevar a que su empresa pierda el foco en optimizar aún más. Lo ideal es trabajar para aumentar la consistencia en todos los pilares y eliminar esas “pequeñas fugas” que limitan el avance hacia niveles de OEE más altos.
Cualquier empresa que esté en este rango merece ser felicitada. Si está dentro de este rango, puede considerar que su operación está a nivel de clase mundial en términos de OEE. Aunque alcanzar el 100% a menudo se considera poco realista (generalmente inalcanzable), estar en un rango superior al 85% significaría que su empresa está entre las mejores de la industria. En este punto, su operación es altamente eficiente, pero como comúnmente se dice, puede ser menos complejo llegar allí que mantenerlo, por lo que su atención debe centrarse en conservar este nivel mientras busca beneficios incrementales que reflejen dicho nivel de OEE en términos financieros.
Paso 3: Mejora de la OEE mediante las mejores prácticas: la regla de mejora de la OEE de la fábrica inteligente 5x3
Una forma efectiva de mejorar los pilares de OEE en la fabricación es implementar las mejores prácticas de la industria. Para ello, presentamos el método de la regla 5×3 para la mejora del OEE, que ofrece un enfoque práctico y sistemático al considerar las 5 mejores prácticas clave para optimizar cada uno de los 3 pilares fundamentales del OEE: Disponibilidad, Rendimiento y Calidad.
1.1 Mantenimiento preventivo: Programe un mantenimiento regular para evitar averías inesperadas.
Ejemplo: Planifique controles periódicos basados en el tiempo (semanal, mensual, semestral y anual) o en el uso (número de horas de trabajo) para la lubricación de la máquina para reducir el tiempo de inactividad no planificado.
1.2 Minimizar el tiempo de cambio: Utilice técnicas SMED (intercambio de matriz en un solo minuto) para reducir los tiempos de cambio.Ejemplo: Organice las herramientas, piezas y componentes necesarios para la próxima ejecución (pedido) del producto antes de que finalice la ejecución (pedido) actual o anterior.
1.3 Mejorar la precisión de la programación: Garantice cronogramas de producción precisos y evite tiempos de inactividad de la máquina entre pedidos.Ejemplo: Busque una tasa de cambio más baja y espere entre pedidos utilizando un cronograma consistente para evitar tiempos de inactividad de la máquina.
1.4 Monitorear y optimizar el seguimiento de eventos de inactividad: Realice un seguimiento y analice todos los motivos de inactividad para implementar mejoras específicas.Ejemplo: Utilice un sistema de seguimiento del tiempo de inactividad para rastrear los eventos, detectar tendencias en los datos e identificar áreas de oportunidad para reducir las causas fundamentales del tiempo de inactividad no planificado.
1.5 Implementar mantenimiento autónomo: Capacitar a los operadores para realizar tareas básicas de mantenimiento que ayuden a evitar tiempos de inactividad.Ejemplo: Los procedimientos de mantenimiento claros o sistemas operativos electrónicos (SOP electrónicos) pueden ayudar a los operadores a realizar tareas simples que previenen problemas mayores.
2.1 Reducción/control del tiempo de ciclo: Analizar y optimizar las velocidades de las máquinas para minimizar el tiempo por unidad.
Ejemplo: Realice pruebas o consulte con el fabricante para realizar ajustes en la configuración de la máquina que optimicen la velocidad sin sacrificar la calidad. Considere el límite de capacidad con la calidad necesaria como margen de configuración.
2.2 Eliminar micro paradas: Identificar y solucionar pequeñas paradas (por menores que sean) siempre que ralenticen la producción.Ejemplo: Un problema pequeño pero recurrente puede ser más dañino que uno inusualmente grande; un sensor que falla cada 100 piezas en una producción de millones durante un segundo vale más la pena que tratar de resolver un evento inusual que duró 2 horas.
2.3 Optimizar el flujo y disponibilidad de materiales: Garantizar que los materiales estén siempre disponibles, en el momento y lugar adecuados.Ejemplo: utilice un sistema Kanban para evitar la falta de material o realice un control de inventario previo al inicio de la producción.
2.4 Mejore la eficiencia de los operadores: Proporcione capacitación constante a sus operadores y dote de herramientas que optimicen su desempeño, reduciendo los retrasos.Ejemplo: Implemente sistemas de capacitación electrónica continua, utilice interfaces guiadas o respalde los procesos con procedimientos electrónicos para minimizar los errores que causan demoras.
2.5 Estandarizar las mejores prácticas: Desarrolle y aplique procedimientos operativos estándar para asegurar un rendimiento uniforme y consistente.Ejemplo: Diseñe procedimientos estandarizados claros que incluyan listas de verificación y faciliten el seguimiento y mejora continua, con comunicación directa. Una operación estandarizada garantiza resultados consistentes y alineados con los objetivos.
3.1 Implementar monitoreo de calidad en tiempo real: Utilice sensores y software que le permitan evaluar la calidad durante la producción.
Ejemplo: Instalar un sistema de visión que rechace piezas defectuosas, agregar un contador automático de piezas buenas o un sistema electrónico de reporte de aceptación/rechazo de piezas permitirá gestionar la calidad de manera más eficiente y activa.
3.2 Reducir la variabilidad del proceso: Estandariza y controla los parámetros del proceso para asegurar una calidad de producto constante.Ejemplo: Aplicar controles estadísticos del proceso (SPC) monitoreando los sensores del equipo y utilizar ese análisis para ajustar la configuración de la máquina en base a datos en tiempo real.
3.3 Capacitar al operador en la resolución de problemas de calidad: Ofrece una capacitación exhaustiva sobre la operación de la máquina en relación con los estándares de calidad.Ejemplo: Entrena a los operadores para detectar y prevenir defectos durante la producción, y enséñales cómo resolverlos o darles el seguimiento correcto.
3.4 Implementar RCA (análisis de causa raíz) para defectos: Analice los defectos para encontrar y corregir las causas raíz de los problemas.Ejemplo: Utilice diagramas de espina de pescado para investigar y resolver problemas de calidad recurrentes, o aplique árboles de causas para identificar causas raíz.
3.5 Inspecciones automatizadas: Automatice inspecciones en áreas estratégicas tempranas para detectar defectos en las etapas iniciales o clave del proceso.Ejemplo: Desglose su proceso en áreas clave de calidad y considere puntos de inspección estratégicos donde pueda integrar cámaras de inspección en línea para detectar defectos antes de que los productos lleguen a la inspección final.
Paso 4: Definir el próximo objetivo de OEE a alcanzar (OEE esperado)
Una vez completados los tres pasos de esta guía para mejorar su OEE (evaluación del estado actual, interpretación de resultados y aplicación de mejores prácticas), estará listo para definir su siguiente objetivo. Recuerde que la mejora continua no es un destino final, sino un proceso constante. Es fundamental establecer una meta clara que le permita orientar los pasos necesarios para alcanzarla y mantener el enfoque en el avance progresivo de la eficiencia.
¿Cuál debería ser el objetivo en materia de OEE en la fabricación?
Determinar un objetivo de OEE puede parecer complejo, pero una referencia común en la industria es alcanzar un OEE del 85%. Este valor se considera un indicador de clase mundial y representa un rendimiento óptimo al que muchas empresas aspiran. Aunque lograr el 85% es ambicioso y desafiante, acercarse a este nivel debe ser el enfoque principal en toda iniciativa de mejora continua.
Una estrategia eficaz y funcional para mejorar la OEE en la fabricación es definir objetivos incrementales que se puedan alcanzar paso a paso (sin dejar de ser agresivos u objetivos). Definir estos pasos a lo largo del tiempo para aumentar gradualmente el rendimiento da como resultado un método objetivo realista.
Algunas opciones de mejora gradual son:
- Mejoras de 0.5% mensuales en OEE (escenario conservador)
- Incrementos del 3 al 10% por trimestre (enfoque agresivo)
Cualquier opción de mejora gradual permitirá un progreso constante con un enfoque realista y al mismo tiempo abordar los problemas sin abrumar a los equipos ni utilizar en exceso los recursos. Además, al establecer hitos más pequeños y alcanzables, su equipo se sentirá motivado al proporcionar una hoja de ruta clara para la mejora continua.
La clave está en equilibrar la ambición con la practicidad, asegurando que cada paso contribuya a una eficiencia de clase mundial y logrando ganancias realistas a corto plazo.
¡Maximice su eficiencia hoy!
Descubra cómo nuestras soluciones de vanguardia Smart Factory MOM pueden ayudarle a alcanzar niveles óptimos de OEE. Programar una demostración le permitirá conocer cómo implementar mejoras en disponibilidad, rendimiento y calidad.