Entendiendo la OEE
La eficacia general del equipo (OEE) es una métrica de rendimiento clave utilizada en la manufactura. Los cálculos de OEE ayudan a evaluar la eficiencia de equipos o procesos. Proporciona información sobre el rendimiento de una máquina o línea de producción. La OEE se calcula midiendo tres factores cruciales:
Disponibilidad
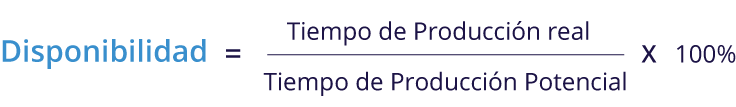
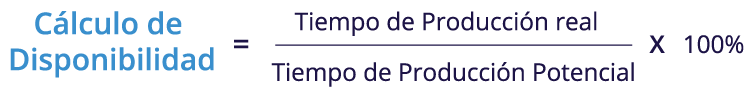
Es el porcentaje de tiempo que el equipo está disponible y listo para producción. Sopesa el tiempo de inactividad debido a averías, cambios y mantenimiento planificado. La fórmula de cálculo de disponibilidad es:
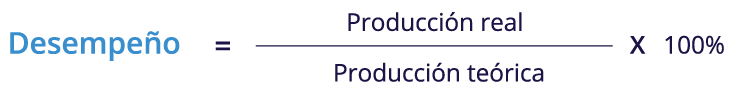
Desempeño
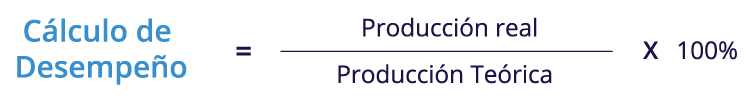
El rendimiento evalúa la velocidad a la que opera el equipo en comparación con su velocidad máxima potencial. Considera factores como desaceleraciones de la máquina, ralentí y paradas menores. La fórmula de cálculo del rendimiento es:
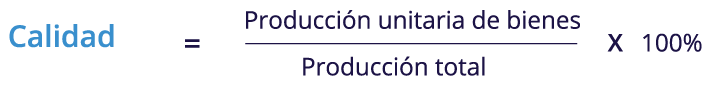
Calidad
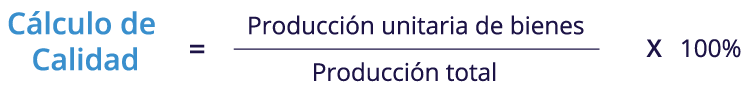
La calidad mide la relación entre la producción de buena calidad y la producción total. Tiene en cuenta defectos, retrabajos y desechos. La fórmula de cálculo de la calidad es:
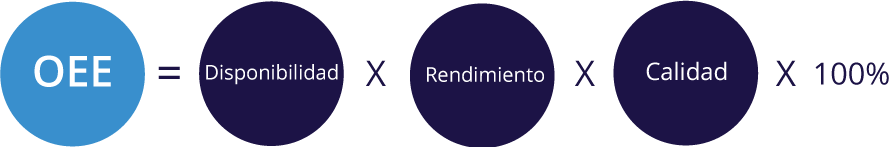
Una vez que se completan los cálculos de disponibilidad, rendimiento y calidad, se multiplican para obtener la eficacia general del equipo (OEE). La fórmula OEE es la siguiente:
OEE proporciona una visión integral del rendimiento del equipo. Permite a los fabricantes identificar áreas de mejora e implementar estrategias específicas para mejorar la eficiencia, la productividad y la calidad. Le ayuda a optimizar los procesos de manufactura, reducir los residuos y maximizar la rentabilidad.
Principales errores al calcular el OEE
Algunos de los errores comunes que puede cometer cualquier organización de manufacturaal calcular la OEE son los siguientes:
Recopilación de Datos OEE: Los Componentes Básicos
La recopilación de datos es la piedra angular del análisis de la Eficacia General del Equipo (OEE). La recopilación de datos precisa y exacta son los pilares esenciales para comprender el rendimiento del equipo e identificar oportunidades de mejora. Permite un cálculo perfecto de la eficiencia general del equipo. Los aspectos vitales de la recopilación de datos incluyen:
Las prácticas efectivas de recopilación de datos ayudan a obtener información procesable sobre el rendimiento de los equipos, impulsar iniciativas de mejora continua y maximizar la Eficacia General de los Equipos (OEE) en todas las operaciones.
Fórmulas OEE para calcular factores OEE
Disponibilidad: Maximizar el tiempo de actividad para lograr eficiencia
En la manufactura, maximizar el tiempo de actividad es esencial para lograr la máxima eficiencia y productividad. La disponibilidad, una métrica fundamental en el análisis de la eficacia general del equipo (OEE), mide el porcentaje de tiempo que el equipo está disponible y listo para la producción. Minimizar el tiempo de inactividad y optimizar la disponibilidad del equipo le permite obtener ganancias significativas en las operaciones. Aprender a calcular la disponibilidad es esencial antes de comprender cómo calcular la efectividad general del equipo.
Fórmula:
Donde:
Tiempo de Producción planificado
Este es el tiempo total que está previsto que el equipo esté disponible para la producción. Representa el tiempo máximo posible que el equipo podría estar funcionando si no hubiera interrupciones.
Tiempo de producción planificado = Tiempo de producción potencial – Paradas planificadas
Tiempo de producción real
Este es el tiempo real en que el equipo está produciendo bienes, después de restar cualquier tiempo de inactividad debido al mantenimiento planificado y paradas no planificadas.
Tiempo de producción real = Tiempo de producción planificado – Paradas no planificadas
o
Tiempo de producción real = (Tiempo de producción potencial − Paradas planificadas) − Paradas no planificadas
Rendimiento: Velocidad y Calidad de Ajuste
Optimizar la velocidad y la calidad es esencial para la excelencia operativa. El rendimiento es un componente crítico de la eficacia general del equipo (OEE). Mide qué tan bien funciona el equipo en comparación con su velocidad máxima potencial. Al ajustar el rendimiento, puede lograr tasas de producción más altas, reducir los tiempos de ciclo, calcular con precisión la OEE y mejorar la calidad del producto.
Donde:
Producción real
Es la suma de todas las partes resultantes de la producción (también puede ser un volumen o lotes) e incluye cualquier tipo de resultado de producción (partes o volumen: bueno, malo y bajo revisión de calidad).
Producción teórica
Es la producción esperada basada en el tiempo de producción real dividido por el tiempo de ciclo ideal. Este cálculo ayuda a determinar la cantidad esperada de unidades producidas durante el tiempo productivo. La fórmula es la siguiente:
Producción teórica = Tiempo de Producción Real / Tiempo de Ciclo Ideal
Tiempo de ciclo ideal
Generalmente se considera que el tiempo de ciclo ideal, también conocido como tiempo de ciclo de diseño, es el tiempo mínimo teórico para producir una pieza definida como el diseño del equipo. Lo inverso de la tasa de ejecución ideal. Se utiliza para calcular el rendimiento OEE. En su lugar, una variación del cálculo utiliza la velocidad de ejecución ideal.
Tiempo de producción real
Se considera como tiempo de producción actual la suma de todos los tiempos de producción registrados por un equipo, es decir, la suma de todos los períodos de producción o procesos ejecutados.
Rendimiento = (Producción real / Producción teórica) * 100%
Rendimiento = (650 unidades / 720 unidades) * 100%
Rendimiento = 90.28%
En este escenario, el rendimiento de la máquina de manufactura es aproximadamente del 90,28%.
Calidad: Garantizar los Estándares Prometidos
Mantener una calidad constante es primordial para mantener los estándares prometidos y satisfacer las expectativas de los clientes. La calidad es esencial al aprender el análisis de la eficacia general del equipo (OEE). Mide la relación entre las piezas buenas producidas y la producción total. Al garantizar una alta calidad, puede generar confianza, minimizar el desperdicio y mejorar la competitividad en el mercado. Explore el cálculo del puntaje de calidad y acérquese a comprender el cálculo de OEE.
Por ejemplo, durante un turno de producción, una línea de manufactura produce un total de 620 unidades. Después de la inspección, se encontró que 30 unidades estaban defectuosas y se declararon rechazadas.
A partir de esta información podemos identificar:
Producción total durante el turno: 650 unidades
Buena producción unitaria: el número real de piezas buenas producidas es 650 – 30, por lo que 620 unidades
Para calcular la calidad:
Calidad: Buena producción unitaria/producción total * 100%
Calidad = 620 unidades / 650 unidades * 100%
Entonces, la calidad de la producción en este escenario es aproximadamente del 94.67%.
La Calidad es esencial para la excelencia en la manufactura. La calidad amplía los conocimientos sobre la integridad del producto y la eficacia de manufactura. Al esforzarse continuamente por alcanzar la excelencia, puede fortalecer la reputación de su marca, impulsar la satisfacción del cliente y lograr un éxito sostenido en el panorama competitivo actual.
Cálculo de OEE: Una guía paso a paso
Comprender el cálculo de la OEE es crucial para optimizar las operaciones de manufactura e impulsar la eficiencia. Puede calcularlo combinando tres métricas clave: disponibilidad, rendimiento y calidad. En este tutorial, comprenderá el proceso de cálculo de OEE. Garantizará que tenga las herramientas para evaluar y mejorar la eficacia de su equipo.
Estrategias de implementación de OEE
Usar una calculadora de efectividad general del equipo nunca es suficiente. Implementar estrategias de OEE y absorber sus necesidades es esencial para maximizar la eficiencia operativa e impulsar la mejora continua en los procesos de manufactura. A continuación se muestran algunas estrategias efectivas de implementación de OEE:
Al implementar estas estrategias, las organizaciones pueden desbloquear todo el potencial de la Eficacia General del Equipo (OEE). Le ayuda a impulsar mejoras sostenibles en la eficiencia operativa, la productividad y la rentabilidad. Con el conocimiento de los cálculos de OEE y las estrategias de análisis posterior a los resultados, siempre estará a la vanguardia en el camino de la mejora y la competencia industrial.
¡Felicidades! Acaba de completar la expedición al mundo del cálculo de OEE, donde cada número cuenta una historia y cada conocimiento allana el camino hacia la excelencia operativa. Antes de continuar aprendiendo cosas nuevas sobre OEE, recuerde que los cálculos necesitan práctica para lograr la excelencia. Tómate un momento para saborear los conceptos básicos del cálculo de OEE y transforma tus habilidades. La habilidad para sobresalir en OEE es una evolución continua. Armado con el conocimiento y las herramientas de esta exploración, ahora puede navegar con confianza por el panorama dinámico de la industria moderna. Ahora que sabes cómo calcular la fórmula OEE, continúa, libera tu potencial y deja que tu viaje OEE alcance posibilidades ilimitadas. ¡Usa tus habilidades y haz que el futuro de la manufactura sea extraordinario!