
Este artículo presenta los indicadores clave de desempeño que permiten monitorear y mejorar el rendimiento de una operación manufacturera. Más allá de definir cada KPI, explica qué tipo de pérdidas revela cada uno: desde disponibilidad, velocidad y calidad hasta tiempos de paro, confiabilidad de los equipos y cumplimiento de entregas.
Al comprender cómo se relacionan estos 12 indicadores, las empresas pueden dejar atrás los reportes reactivos y avanzar hacia un control proactivo de la producción, con decisiones más rápidas, menores pérdidas y una operación más eficiente.
Navega por el Contenido

- 1. ¿Qué son los KPIs de manufactura?
- 2. Importancia de los KPIs en la manufactura inteligente
- 3. Tipos de KPIs para medir la eficiencia de producción
- 4. Por qué el OEE es un indicador central
- 5. Los 12 KPIs de manufactura que conviene monitorear
- 6. Del monitoreo de indicadores al control inteligente de la producción
El desempeño de la manufactura se mide a partir de distintos factores, no únicamente por el volumen de producción. Un plan de manufactura puede estar cumpliendo sus objetivos de producción y, aun así, perder eficiencia debido a tiempos de inactividad, retrabajos o procesos inconsistentes. Es aquí donde los KPIs de manufactura cobran relevancia.
En un entorno cada vez más competitivo, las empresas manufactureras deben operar con márgenes más ajustados, una mayor variedad de productos y plazos de entrega más exigentes. En este contexto, depender de supuestos o de reportes desactualizados ya no es suficiente. Lo importante es poder medir el desempeño con precisión y responder en tiempo real. Sin embargo, muchas plantas todavía enfrentan un problema fundamental: recopilan datos, pero no necesariamente monitorean los indicadores de producción adecuados.
Por ello, contar con un enfoque estructurado para gestionar los KPIs de manufactura se vuelve fundamental. Entre todos los indicadores, el OEE (Eficiencia Global de los Equipos) destaca como uno de los más importantes. Sin embargo, el OEE por sí solo no es suficiente: debe complementarse con otros indicadores de producción para obtener una visión integral del desempeño de las operaciones.
¿Qué son los KPIs de manufactura?
Los KPIs de manufactura son indicadores medibles que se utilizan para evaluar qué tan eficazmente funciona una operación de producción. Ayudan a dar seguimiento a la eficiencia, la calidad, los tiempos de paro, la confiabilidad de los equipos y el desempeño operativo general.
En esencia, responden una pregunta: “¿La planta está funcionando como se esperaba y, de no ser así, dónde se están generando las pérdidas?”
KPI de manufactura vs. métrica de producción
Aunque ambos términos suelen utilizarse como sinónimos, existe una diferencia práctica. Una métrica de producción es cualquier dato cuantificable, como el tiempo de ciclo, el volumen producido o el número de paros. Un KPI, en cambio, es una métrica vinculada directamente con una decisión o con un objetivo de mejora.
- El tiempo de ciclo es una métrica, pero
- La variación del tiempo de ciclo que está reduciendo la tasa de producción se convierte en un KPI
En otras palabras, los KPIs son las métricas que tienen un impacto directo en el desempeño y en las prioridades de la operación.
Importancia de los KPIs en la manufactura inteligente
En los entornos tradicionales, el desempeño se revisaba al terminar el turno o incluso al día siguiente. Para ese momento, el problema ya había afectado la producción y la oportunidad de corregirlo se había perdido. Con los KPIs adecuados y visibilidad en tiempo real, una planta puede:
- Identificar las pérdidas de producción en el momento en que ocurren
- Responder con mayor rapidez ante fallas o condiciones anormales de los equipos
- Alinear la ejecución de la producción con los compromisos de entrega
- Mejorar la coordinación entre producción, mantenimiento y calidad
Más importante aún, un sistema de indicadores cambia el enfoque de la organización: en lugar de reaccionar cuando el problema ya ocurrió, los equipos pueden controlar el desempeño de forma proactiva. Un KPI bien definido no solo muestra qué pasó; ayuda a entender por qué ocurrió y cuál debería ser la siguiente acción.
Cuando todas las áreas consultan la misma información, producción, calidad y mantenimiento trabajan con una sola versión de la realidad. Las decisiones se vuelven más rápidas, coherentes y efectivas.
Tipos de KPIs para medir la eficiencia de producción
Un marco equilibrado de KPIs debe cubrir distintas dimensiones de la operación. Concentrarse únicamente en el volumen producido puede ocultar problemas de calidad, mantenimiento, capacidad o cumplimiento.
Indicadores de eficiencia de producción
Miden qué tan eficazmente se aprovechan los recursos productivos:
- Tasa de producción (throughput)
- Tiempo de ciclo
- Utilización de la capacidad
Indicadores de calidad
Reflejan la consistencia y confiabilidad del proceso:
- Rendimiento de primera pasada (FPY)
- Tasa de desperdicio o producto rechazado
- Tasa de defectos
Indicadores de desempeño de los equipos
Muestran qué tan eficazmente funcionan las máquinas y líneas:
- OEE
- Disponibilidad
- Rendimiento o velocidad
Indicadores de paros y mantenimiento
Permiten evaluar la confiabilidad de los activos y la eficiencia del mantenimiento:
- Tiempo de paro planeado vs. no planeado
- Tiempo medio de reparación (MTTR)
- Tiempo medio entre fallas (MTBF)
Indicadores de entrega
Conectan el desempeño productivo con las expectativas del cliente:
- Entregas a tiempo (OTD)
- Cumplimiento del programa de producción
Indicadores de mano de obra
Evalúan qué tan eficazmente se utiliza el trabajo del personal:
- Eficiencia del operador
- Productividad laboral
La clave no es medirlo todo, sino seleccionar los indicadores que influyen directamente en las decisiones y en los resultados de la planta.
KPIs top que deben medirse en la manufactura inteligente
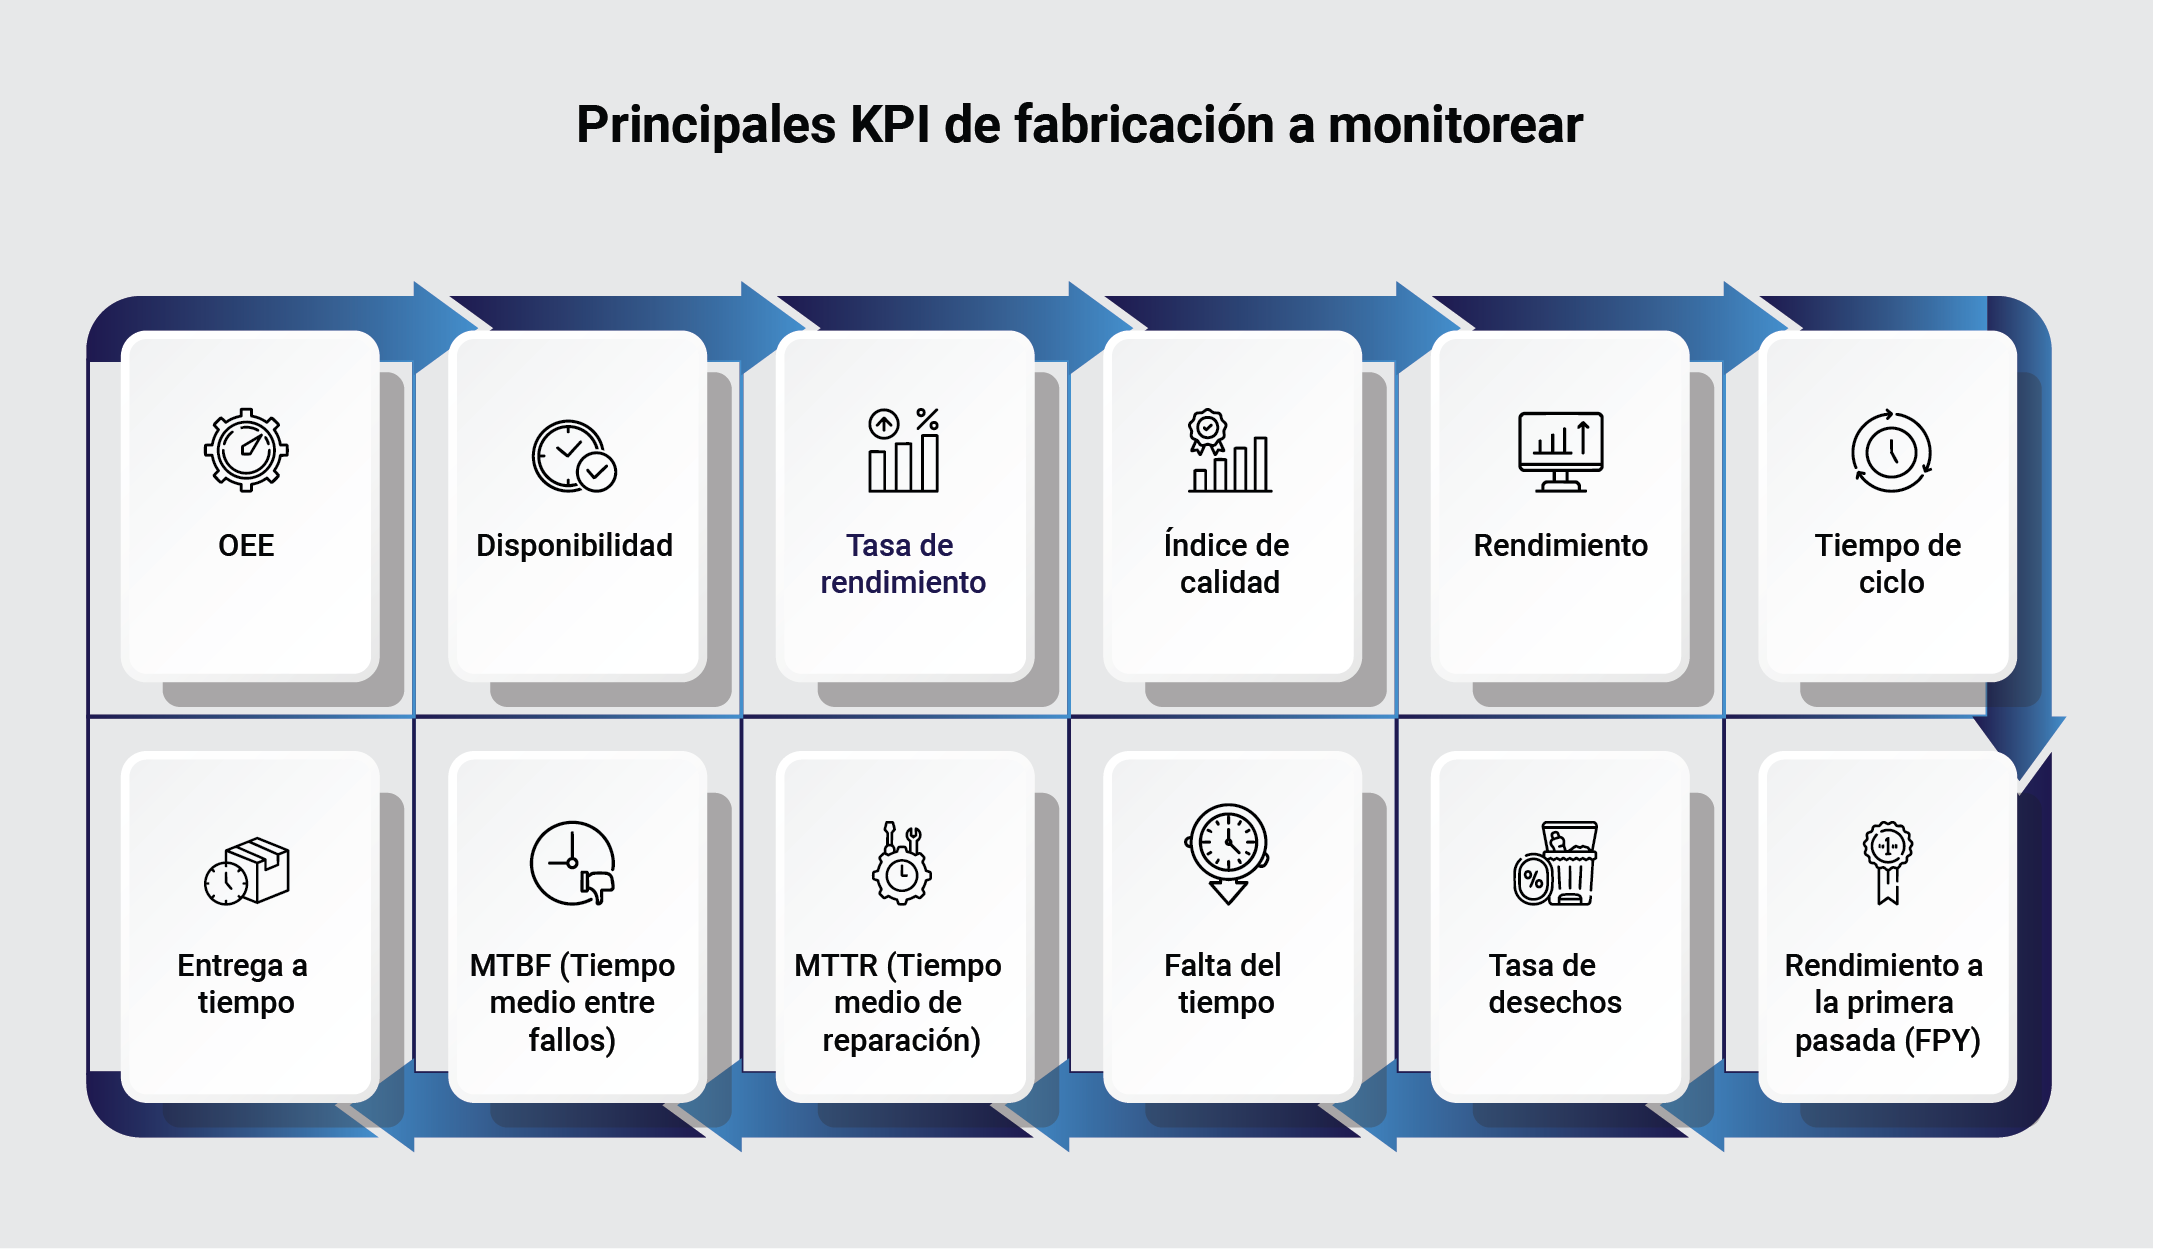
1. OEE (Eficiencia Global de los Equipos)
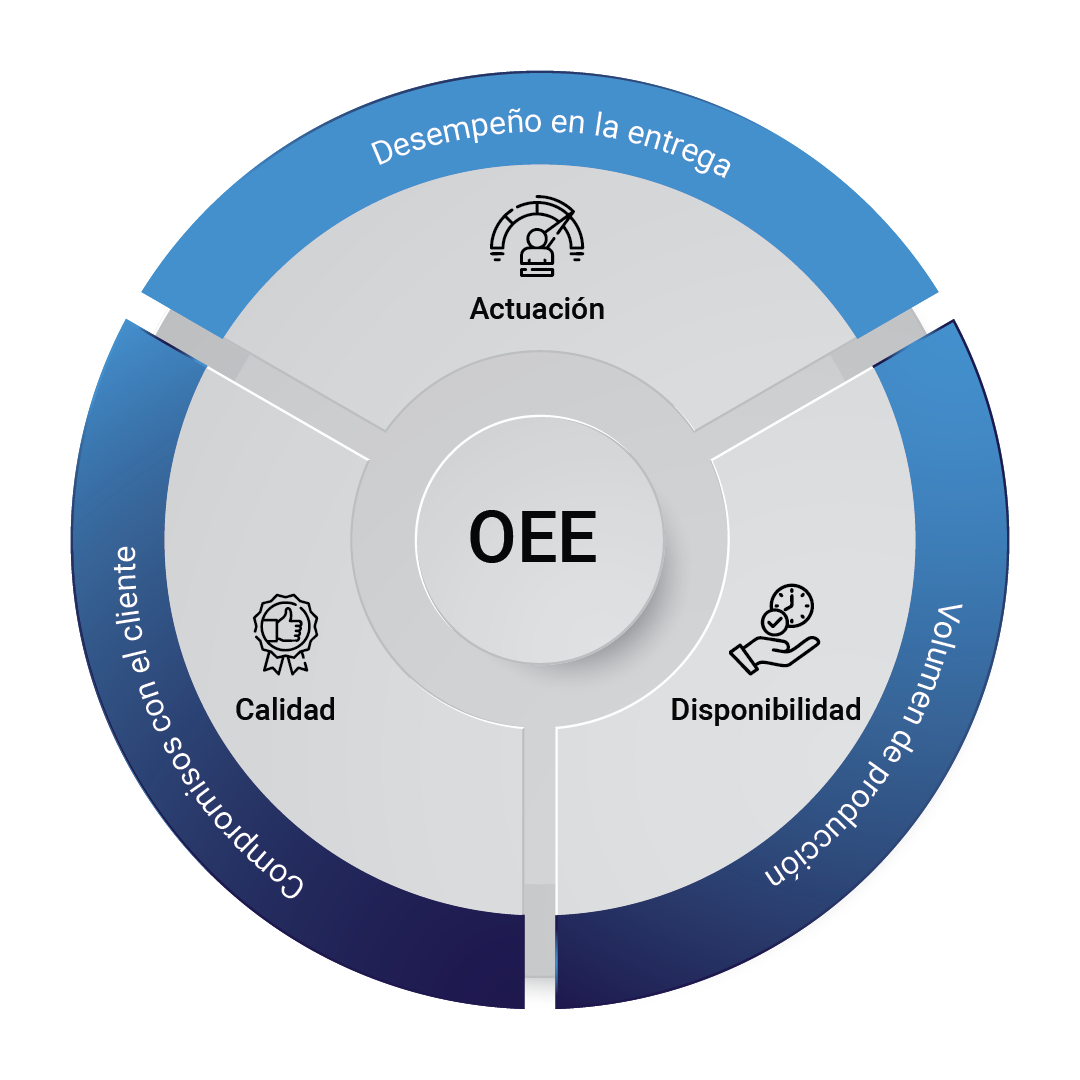
El OEE mide qué tan eficazmente se utiliza una máquina o línea durante el tiempo de producción programado. Reúne en un solo indicador las principales fuentes de pérdida y permite observar si el problema se encuentra en la disponibilidad, en la velocidad o en la calidad.
Este indicador permite identificar:
- Paros por averías, ajustes o cambios de formato
- Pérdidas de velocidad, ciclos lentos y microparos
- Pérdidas de calidad por defectos, rechazo o retrabajo
Cómo se calcula
OEE = Disponibilidad × Rendimiento × Calidad
- Disponibilidad = Tiempo de operación / Tiempo de producción planeado
- Rendimiento = (Tiempo de ciclo ideal × Producción total) / Tiempo de operación
- Calidad = Unidades buenas / Unidades totales producidas
2. Disponibilidad
Representa el porcentaje del tiempo de producción planeado durante el cual el equipo se encuentra realmente en operación. Ayuda a distinguir cuánto potencial productivo se pierde porque una máquina no está disponible cuando se necesita.
Este indicador permite identificar:
- Problemas de confiabilidad del equipo
- Ineficiencias en preparaciones y cambios de formato
- Frecuencia de paros no planeados
Cómo se calcula
Disponibilidad = Tiempo de operación / Tiempo de producción planeado
3. Rendimiento
El rendimiento mide la velocidad real del equipo en comparación con su velocidad ideal. Una máquina puede estar encendida y disponible, pero producir por debajo de su capacidad debido a ciclos lentos, configuraciones inadecuadas o interrupciones breves.
Este indicador permite identificar:
- Pérdidas de velocidad
- Configuraciones ineficientes del equipo
- Reducciones de ritmo relacionadas con la operación
Cómo se calcula
Rendimiento = (Tiempo de ciclo ideal × Producción total) / Tiempo de operación
4. Calidad
La tasa de calidad representa el porcentaje de unidades buenas producidas sin defectos. Refleja la capacidad del proceso para generar productos conformes y evita que una alta velocidad de producción oculte pérdidas por rechazo y retrabajo.
Este indicador permite identificar:
- Estabilidad del proceso
- Tendencias de defectos
- Impacto del retrabajo y el desperdicio
Cómo se calcula
Calidad = Unidades buenas / Unidades totales producidas
5. Tasa de producción (throughput)
Muestra la cantidad total de unidades fabricadas durante un periodo específico. Debe analizarse junto con los indicadores de calidad, ya que producir más no genera valor si el aumento del volumen también incrementa los defectos, el desperdicio o los retrabajos.
Este indicador permite identificar:
- Capacidad real de producción
- Cuellos de botella del proceso
- Problemas de balanceo de línea
6. Tiempo de ciclo
Es el tiempo que necesita el proceso para producir una unidad de principio a fin. En muchos casos, la variación del tiempo de ciclo resulta más reveladora que el promedio, porque permite identificar inestabilidad, interrupciones y diferencias entre turnos, productos o equipos.
Este indicador permite identificar:
- Eficiencia del proceso
- Demoras dentro de la operación
- Efecto de los cuellos de botella
7. Rendimiento de primera pasada (FPY)
El FPY indica qué porcentaje de los productos se fabrica correctamente desde el primer intento, sin retrabajos ni correcciones. Mejorarlo reduce costos, acorta los tiempos de producción y libera capacidad que de otra manera se destinaría a reparar errores.
Este indicador permite identificar:
- Capacidad y estabilidad del proceso
- Ineficiencias ocultas dentro de los ciclos de retrabajo
Cómo se calcula
FPY = Unidades buenas sin retrabajo / Unidades totales producidas
8. Tasa de desperdicio o producto rechazado
Mide el porcentaje de material o unidades que se descartan durante la producción. El desperdicio afecta directamente la rentabilidad; incluso una variación pequeña puede representar un costo considerable en operaciones de gran volumen o que utilizan materias primas de alto valor.
Este indicador permite identificar:
- Desperdicio de materiales
- Ineficiencias del proceso
- Problemas de calidad
Cómo se calcula
Tasa de desperdicio = Unidades rechazadas / Unidades totales producidas
9. Tiempo de paro
Se refiere a los periodos en los que la producción se detiene, ya sea de forma planeada o no planeada. Los paros no planeados son especialmente críticos porque alteran el programa, reducen la capacidad disponible y pueden afectar las fechas de entrega. Registrar sus causas ayuda a detectar patrones, reducir costos y mejorar la estrategia de mantenimiento.
Este indicador permite identificar:
- Confiabilidad de los equipos
- Efectividad del mantenimiento
- Disciplina y consistencia operativa
10. Tiempo medio de reparación (MTTR)
El MTTR representa el tiempo promedio necesario para reparar un equipo y devolverlo a operación después de una falla. Un valor elevado puede señalar dificultades de diagnóstico, falta de refacciones, procedimientos poco claros o una respuesta tardía.
Este indicador permite identificar:
- Eficiencia del equipo de mantenimiento
- Disponibilidad de refacciones
- Tiempo de respuesta ante incidentes
Cómo se calcula
MTTR = Tiempo total de reparación / Número de fallas
11. Tiempo medio entre fallas (MTBF)
El MTBF mide el tiempo promedio de operación entre una falla y la siguiente. Permite evaluar la confiabilidad de un activo y observar si las acciones de mantenimiento preventivo están aumentando el tiempo productivo entre interrupciones.
Este indicador permite identificar:
- Confiabilidad del equipo
- Efectividad del mantenimiento preventivo
Cómo se calcula
MTBF = Tiempo total de operación / Número de fallas
12. Entregas a tiempo (OTD)
El OTD mide la confiabilidad con la que la organización cumple los compromisos de entrega establecidos con sus clientes. Representa el porcentaje de pedidos entregados en la fecha prometida o antes de ella, y conecta directamente la ejecución de la planta con la experiencia del cliente.
Este indicador permite identificar:
- Precisión de la planeación
- Confiabilidad de la producción
- Satisfacción del cliente
Cómo se calcula
OTD = Entregas realizadas a tiempo / Entregas totales
Por qué el OEE es un indicador central
El OEE suele considerarse uno de los KPIs más importantes de manufactura porque integra en un solo valor tres dimensiones críticas del desempeño: disponibilidad, rendimiento y calidad. A diferencia de un indicador aislado, no se limita a medir el volumen o la velocidad; permite observar si las pérdidas provienen de paros, ciclos lentos o producto no conforme.
Esto lo convierte en un excelente punto de partida para mejorar la operación. Una disminución del OEE advierte que existe una pérdida y orienta al equipo hacia el componente que debe investigar. Sin embargo, el OEE necesita el apoyo de otros indicadores para explicar la causa y dimensionar el impacto. Por ejemplo:
- Un OEE bajo puede reflejar tiempo de paro, pero el MTTR y el MTBF ayudan a determinar si el problema está relacionado con el mantenimiento o la confiabilidad
- Puede mostrar pérdidas de calidad, pero el FPY y la tasa de desperdicio ayudan a conocer el impacto del retrabajo y del rechazo
- Puede revelar una pérdida de rendimiento, pero el tiempo de ciclo y la tasa de producción permiten localizar el cuello de botella
Manufactura más inteligente con un monitoreo estratégico de KPIs
Los KPIs de manufactura son esenciales para lograr control operativo y sostener la mejora continua. El OEE ofrece una visión integral de la efectividad de los equipos, pero su verdadero valor aparece cuando se analiza junto con indicadores de paros, calidad, mantenimiento, productividad y entregas.
El objetivo de una planta moderna no debería ser recopilar cada vez más datos, sino concentrarse en aquellos que permiten tomar acción. Para ello, los indicadores deben estar disponibles en tiempo real, conectados con el contexto de la orden y presentados de forma que operadores, supervisores y responsables de planta puedan responder con rapidez.
Si tu planta ya mide indicadores, pero todavía enfrenta paros, ineficiencias o resultados variables, la brecha probablemente no está en los datos, sino en la visibilidad y en la capacidad de actuar a tiempo.
Con Smart Factory MOM puedes monitorear OEE, tiempos de paro, FPY y otros indicadores en tiempo real para tomar decisiones más rápidas y basadas en datos desde el piso de producción.
El OEE suele considerarse uno de los indicadores más importantes porque combina disponibilidad, rendimiento y calidad en una sola medida de eficiencia. Aun así, debe complementarse con otros KPIs para comprender las causas específicas de las pérdidas.
Porque proporciona una visión integral de la efectividad de los equipos y ayuda a identificar pérdidas ocultas relacionadas con paros, velocidad y calidad. También permite orientar las investigaciones hacia el área donde se está deteriorando el desempeño.
Una solución sólida debe recopilar datos de las máquinas en tiempo real, calcular el OEE automáticamente, ofrecer tableros en vivo, registrar los tiempos de paro y sus causas, emitir alertas, analizar tendencias históricas e integrarse con sistemas MES, MOM o ERP.
- Recopilación de datos de máquinas en tiempo real
- Cálculo automatizado de OEE
- Tableros en vivo
- Seguimiento de tiempos de paro
- Análisis de causa raíz
- Alertas para respuesta rápida
- Análisis de tendencias históricas
- Integración con sistemas MES o ERP
La implementación requiere capturar datos confiables en tiempo real, definir estándares y criterios de cálculo, configurar tableros adecuados para cada rol y establecer procesos de respuesta. El tablero solo genera valor cuando los equipos utilizan la información para tomar decisiones y ejecutar acciones.
Las fábricas inteligentes utilizan plataformas MOM o MES que integran la captura de datos en tiempo real, la analítica y los tableros de desempeño. Estas plataformas conectan máquinas, operadores, órdenes y sistemas empresariales para ofrecer contexto y trazabilidad.
Entre los indicadores más relevantes se encuentran el tiempo de ciclo, el tiempo takt, el OEE, el FPY, la tasa de desperdicio y las entregas a tiempo. En conjunto, ayudan a reducir desperdicios, mejorar el flujo y mantener resultados consistentes.
Sí. Las manufactureras pequeñas y medianas pueden adoptar soluciones escalables, especialmente plataformas en la nube que facilitan la integración con equipos existentes, reducen la infraestructura necesaria y permiten comenzar con las líneas o máquinas más críticas antes de ampliar el alcance, como Smart Factory MOM.